Çêtirkirina Parametreyên Pêvajoya Makînekirinê
Hilbijartina Lezên Birrînê û Rêjeyên Xwarinê yên Guncaw
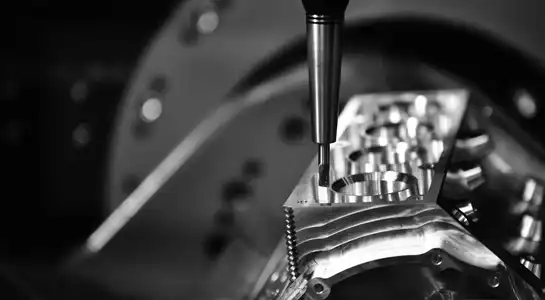
Yek ji faktorên girîng di pêşîgirtina li deformasyona perçeyan di dema makînekirina CNC ya aluminiumê de hilbijartina leza birrîna rast û rêjeyên xwarinê ye. Parametreyên makînekirinê ji bo aluminiumê divê ji yên pola cuda werin verast kirin ji ber ku ya berê metalek nermtir e. Lezên birrîna bilindtir dikarin werin bikar anîn, lê divê ew bi rêjeyên xwarinê yên guncaw re werin hevseng kirin da ku ji çêbûna germahiya zêde û xirabûna amûran dûr bikevin.
Ji bo encamên çêtirîn, van pêşniyaran bişopînin:
- Ji bo piraniya alloyên aluminumê leza birrînê di navbera 800 û 1500 lingên rûvî di hûrdemê de (SFM) bikar bînin.
- Rêjeyên xwarinê li gorî geometrîya alloy û amûra birrînê ya taybetî rast bikin
- Ji bo misogerkirina şert û mercên birrîna guncaw, çavdêriya çêbûna çîpê bikin
Bi rastkirina van parametreyan, hûn dikarin germahiya ku di dema makînekirinê de çêdibe kêm bikin, û xetera berfirehbûna germî û deformasyona perçeyê ya paşê kêm bikin.
Hilbijartina Amûrên Birîna Rast
Hilbijartina amûrên birrînê di parastina aramiya parçeyên CNC yên aluminiumê de di dema makînekirina CNC ya aluminiumê de roleke girîng dilîze. Performansa makînekirinê û berxwedana deformasyonê dikare bi karanîna amûrên taybetî yên aluminiumê pir zêde bibe.
Berî ku hûn amûrên birrînê bikirin, li ser van tiştan bifikirin:
- Ji bo kêmkirina hêzên birrînê, amûrên bi goşeyên bilind ên pozîtîf hilbijêrin
- Ji bo pêşîgirtina li kombûna aluminiumê li ser qiraxên birrînê, amûrên cilkirî an pêçayî bikar bînin.
- Ji bo valakirina çîpê ya bi bandor amûrên bi geometrîya bilûrê ya guncaw hilbijêrin
Veberhênana li amûrên birrîna bi kalîte yên ku ji bo makînekirina aluminumê hatine çêkirin dikare bibe sedema qedandinên rûyê çêtir, rastbûna pîvanî ya çêtir, û kêmkirina deformasyona perçeyan di perçeyên CNC yên aluminumê de.
Bicîhanîna Stratejiyên Sarincokê yên Guncaw
Rêvebirina bi bandor a sarincokê di makînekirina CNC ya aluminiumê de ji bo kontrolkirina hilberîna germê û parastina aramiya perçeyê pir girîng e. Li vir çend tişt hene ku dema kirîna alavên birrînê divê werin berçavgirtin:
Van stratejiyên sarincokê bifikirin:
- Ji bo baştirkirina valakirina çîpê, pergalên radestkirina sarincokê bi zexta bilind bikar bînin.
- Sarincokên sentetîk an nîv-sentetîk ên ji bo makînekirina aluminiumê hatine çêkirin hilbijêrin
- Ji bo qulên kûr û geometrîyên tevlihev, radestkirina sarincokê bi rêya amûrê pêk bînin
Bi bicîhanîna stratejiyeke sarincokê ya bi bandor, hûn dikarin di dema makînekirinê de germahiyên sabît biparêzin, û xetera deformasyona perçeyê ji ber zextên germî kêm bikin.
Bicîhanîna Teknîkên Rastkirina Rast
Sêwirandina Çareseriyên Karê yên Bi Hêz
Girêdana rast a kar ji bo pêşîgirtina li deformasyona perçeyan di dema makînekirina CNC ya aluminiumê de pir girîng e. Sîstemeke rastkirinê ya baş-dîzaynkirî, ku xirabûna ji ber hêzên birrînê an lerizînê çêdike kêm dike, hilberê di seranserê makînekirinê de sabît dihêle.
Li ser van stratejiyên birêvebirina kar bifikirin:
- Ji bo belavkirina hêzên girtinê bi awayekî wekhev, gelek xalên girtinê bikar bînin
- Ji bo perçeyên dîwar-tenik an jî yên hesas alavên valahiyê bicîh bikin
- Ji bo geometrîyên tevlihev amûrên sêwirandî yên xwerû bikar bînin
Bi veberhênana li çareseriyên girtina kar ên bihêz, hûn dikarin îhtîmala tevgera perçeyan û deformasyonê di dema makînekirinê de bi girîngî kêm bikin.
Kêmkirina Hêzên Girtinê
Her çiqas girtina kar a ewle girîng be jî, hêzên zêde yên girtinê dikarin bibin sedema deformasyona parçeyên CNC yên aluminiumê , nemaze di pêkhateyên aluminiumê yên dîwar-tenik an jî yên hesas de. Ji bo bidestxistina encamên bi kalîte bilind, divê hûn xala guncaw di navbera aramî û kêmtirîn xirabûnê de bibînin.
Ji bo kêmkirina hêzên girtinê van teknîkan bifikirin:
- Pergalên kelepçekirina hîdrolîk an pneumatîk bi zexta verastkirî bikar bînin
- Ji bo belavkirina zexta girtinê çeneyên nerm an jî balîfên piştgiriyê yên xwerû bicîh bikin
- Prensîbên bicihkirina 3-2-1 bikar bînin da ku bi hêza herî kêm hevahengiya parçeyan a rast misoger bikin.
Bi baştirkirina hêzên girtinê, hûn dikarin pêşî li deformasyona nexwestî ya di parçeyên CNC yên aluminiumê de bigirin û di heman demê de di tevahiya pêvajoya makînekirinê de girtina kar a ewle biparêzin.
Bikaranîna Strukturên Piştgiriyê ji bo Parçeyên Dîwar-Tenik
Pêkhateyên alumînyûmê yên dîwar-tenik bi taybetî di dema makînekirina CNC de ji deformasyonê re hesas in. Ji bo ku parçeyan sabît bimînin û ji deformasyonê ji hêzên birrînê an jî stresên mayî dûr bikevin, dibe ku avahiyên piştgirî werin bikar anîn.
Van teknîkên avahiya piştgiriyê bifikirin:
- Ribên piştgiriyê yên demkî sêwirînin ku piştî makînekirinê dikarin werin rakirin
- Ji bo geometrîyên tevlihev materyalê piştgiriya qurbanî bikar bînin
- Sîstemên rastkirinê bi xalên piştgiriyê yên verastkirî bicîh bînin
Bi bicihkirina strukturên piştgiriyê yên guncaw, hûn dikarin perçeyên aluminiumê yên dîwar-tenik bi rastbûnek mezintir û xetera deformasyonê ya kêmtir makîne bikin.
Bikaranîna Rêbazên Rizgarkirina Stresê
Pêkanîna Pêvajoyên Dermankirina Germê
Dema ku dor tê ser alumînyûmê, dermankirina germî rêyek girîng e ji bo kêmkirina tansiyonên navxweyî yên ku hem berî û hem jî piştî makînekirinê dibin sedema deformasyonê. Dema ku rêjeyên sarkirinê û germahî bi awayekî rast werin kontrol kirin, pêkhate dikarin stabîltir û li gorî pîvanên rast werin çêkirin.
Van rêbazên dermankirina germê bifikirin:
- Kêmkirina stresê: Germkirina parçeyan heta germahiyek diyarkirî û sarkirina hêdî hêdî ji bo kêmkirina stresên mayî
- Tavkirin: Nermkirina materyalê ji bo baştirkirina makînekirinê û kêmkirina xetera deformasyonê
- Dermankirina germê ya çareseriyê: Guhertina mîkroavahîyê ji bo baştirkirina taybetmendî û aramiya materyalê
Bicîhanîna pêvajoyên dermankirina germê yên guncaw dikare îhtîmala deformasyona perçeyan di makîneya CNC ya aluminiumê de bi girîngî kêm bike.
Bikaranîna Teknîkên Rizgarkirina Stresa Lerizînê
Rizgarkirina ji stresa lerzînê (VSR) rêbazek ne-termal e ji bo kêmkirina stresên mayî di perçeyên CNC yên aluminiumê de . Parçe bi awayekî kontrolkirî tê lerzandin da ku aramiya pîvanî zêde bibe û stresên navxweyî belav bike.
Van aliyên VSR-ê bifikirin:
- Frekans û amplîtuda çêtirîn ji bo geometrîya perçeya taybetî diyar bikin
- Berî operasyonên makînekirinê yên dawîn VSR bikar bînin da ku deformasyonê kêm bikin
- VSR-ya di pêvajoyê de ji bo pêkhateyên mezin an tevlihev bicîh bînin
Bi karanîna teknîkên sivikkirina stresa lerizînê, hilberîner dikarin perçeyên CNC yên aluminiumê yên stabîltir bi kêmkirina xetera deformasyona piştî makîneyê di perçeyên CNC yên aluminiumê de bi dest bixin.
Çêtirkirina Rêzên Makînekirinê
Rêz û rêbaza operasyonên makînekirinê dikare bandorek girîng li ser deformasyona parçeyan di makînekirina CNC ya aluminiumê de bike. Plansazkirina bi baldarî ya pêvajoya makînekirinê dihêle ku hilberîner aramiya parçeyan biparêzin û kombûna stresê kêm bikin.
Van stratejiyên rêza makînekirinê bifikirin:
- Berî ku operasyonên qedandinê werin kirin, hemû rûber bi makîneyê werin paqijkirin.
- Di navbera aliyên dijberî yên parçeyê de alternatîf bikin da ku rakirina materyalê hevseng bikin
- Ji bo pêkhateyên tevlihev an mezin gavên kêmkirina stresê yên navîn bicîh bînin
Bi çêtirkirina rêza makînekirinê, hûn dikarin kombûna stresên navxweyî kêm bikin û xetera deformasyona perçeyan di dema û piştî pêvajoya makînekirina CNC de kêm bikin.
Xelasî
Ji bo dûrketina ji deformasyona parçeyan di makîneya CNC ya aluminiumê de, pêdivî bi nêzîkatiyek piralî heye ku aliyên cûrbecûr ên pêvajoya çêkirinê çareser dike. Hilberîner dikarin bi sererastkirina mîhengên makîneyê, bi karanîna teknîkên rastkirina rast, û bi karanîna prosedurên sivikkirina stresê, rastbûn û kalîteya parçeyên CNC yên aluminiumê yên xwe bi girîngî zêde bikin. Bi karanîna van rêbazan, pêvajoyên makîneya CNC ya aluminiumê bi bandortir dibin, rêjeyên avêtinê yên kêmkirî û toleransên tengtir du feydeyên din in.
Makînekirina CNC ya Aluminiumê ya Sabît bi Toleransên Teng | BOEN
Li BOEN Prototype, em di pêşkêşkirina karûbarên makînekirina CNC ya aluminiumê ya bi kalîte bilind de bi rastbûnek bêhempa û toleransên teng pispor in. Ger hûn ji bo prototîpên xwe an daxwazên hilberîna bi qebareya kêm encamên pêbawer û rast hewce dikin, tîmê me yê pispor dikare alîkariya we bike. Salên zanîn û alavên frezkirinê yên herî pêşkeftî di destê me de ne. Kapasîteya me ya makînekirina geometrîyên tevlihev dema ku pîvanên wan sabît dimînin tiştek e ku em jê kêfxweş dibin. Bi rêzeya berfireh a şiyanên me, di nav de makînekirina CNC, qalibkirina derzîkirina bilez, û teknolojiyên çapkirina 3D yên cûrbecûr, BOEN hevkarê we yê pêbawer e ji bo hemî hewcedariyên we yên çêkirina parçeyên aluminiumê. Ji bo fêrbûna ka em çawa dikarin piştgiriyê bidin rêwîtiya pêşkeftina hilberê we, bi me re têkilî daynin contact@boenrapid.com .
Çavkanî
1. Smith, J. (2021). Teknîkên Pêşketî di Makînekirina CNC ya Aluminiumê de. Kovara Teknolojiya Çêkirinê, 45(3), 178-192.
2. Johnson, R., & Williams, T. (2020). Optimîzasyona Stratejiyên Girtina Kar ji bo Makînekirina Rastîn. Kovara Navneteweyî ya Teknolojiya Çêkirinê ya Pêşketî, 108(5), 1235-1250.
3. Brown, A. (2019). Rêbazên Rizgarkirina ji Stresê di Çêkirina Metalan de. Zanist û Endezyariya Materyalan, 62(2), 89-104.
4. Lee, S., & Park, H. (2022). Hilbijartina Amûrên Birrînê ji bo Makînekirina Aluminiumê ya Performansa Bilind. Kovara Teknolojiya Pêvajoya Materyalan, 300, 117345.
5. Garcia, M., & Thompson, K. (2021). Rêveberiya Germahî di Operasyonên Makînekirina CNC de. Kovara Navneteweyî ya Amûrên Makîneyê û Çêkirinê, 165, 103729.
6. Chen, Y., & Liu, X. (2020). Pêşketinên di Teknolojiya Sazkirinê de ji bo Çêkirina Rastîn. Salnameyên CIRP, 69(2), 425-448.